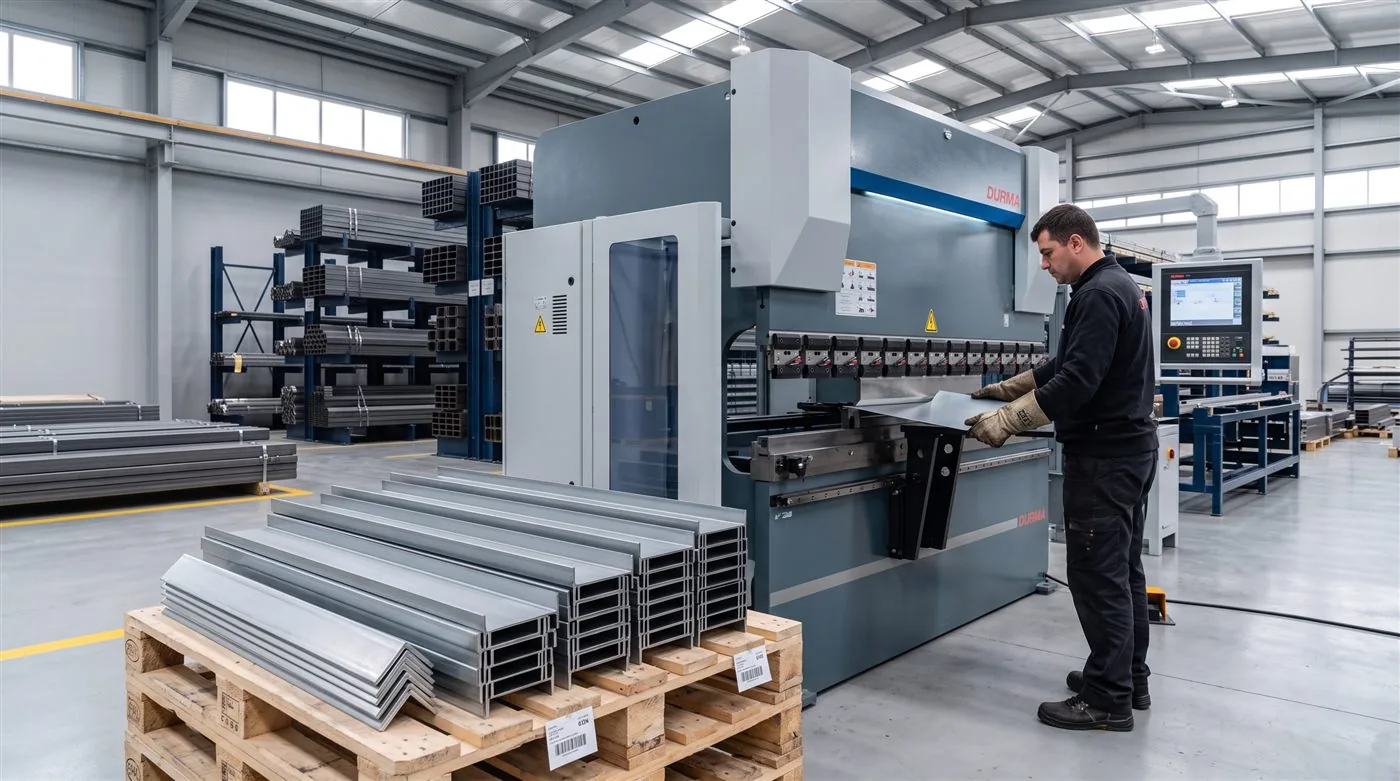
Abkant sac büküm, levha sacın CNC abkant preste (press brake) üst bıçak ve alt V kalıp arasında istenen açıda kıvrılmasıdır; sac kabin, pano, kutu, kanal, U-L-Z profil, köşebent ve kapak gibi parçaların temel imalat adımıdır. Siyah, HRP, DKP, galvaniz, baklavalı ve paslanmaz sacda lazer/plazma kesim ile birlikte veya sadece büküm işçiliği olarak hizmet veriyoruz. Fiyat, sacın kalınlığına, büküm boyuna, büküm sayısına ve adede göre hesaplanır; sac bizden alınıyorsa malzeme + işçilik olarak iki kalem, kendi sacınız için yalnız işçilik teklif edilir.
Sac Büküm Fiyatı Nasıl Hesaplanır?
Abkant büküm ücreti “büküm başına” veya “metre büküm başına” verilir; belirleyici kalemler:
- Kalınlık ve malzeme: 1–3 mm DKP/galvaniz en ekonomik banttır; 6 mm üzeri siyah sac, paslanmaz (yüksek geri esneme) ve Hardox/aşınma sacı (yüksek tonaj, büyük yarıçap) daha pahalıdır.
- Büküm boyu: 1 m ve 3 m arasında birim fiyat yaklaşık aynıdır; 3 m üzeri (4–6 m) boylarda tonaj ve makine sınırı nedeniyle fiyat yükselir.
- Büküm sayısı ve karmaşıklık: Z ve kutu formlarda ardışık bükümler, dar flanş, kapalı köşe (hemming) ve özel yarıçap ek ayar süresi ister.
- Adet: ilk parça ayar (setup) maliyeti taşır; 50–100 adet üzeri seride birim fiyat belirgin düşer.
- Tolerans ve yüzey: ±0,5 mm açı/ölçü toleransı ve izsiz büküm (film/koruma, poliüretan kalıp) ayrıca fiyatlanır.
Kesimle birlikte sipariş verildiğinde DXF/DWG dosyasından kesim ve büküm tek teklifte çıkar; kesim maliyetini önceden görmek için lazer kesim fiyat hesaplama aracını, kalın levhalar için plazma kesim sayfasını kullanın. Sac fiyatları için sac levha fiyatları sayfasına bakın.
Bükülebilen Malzeme ve Kalınlıklar
| Malzeme | Kalınlık aralığı | Not |
|---|---|---|
| DKP sac (DC01–DC04) | 0,5 – 3 mm | En düzgün yüzey; izsiz büküm için ideal |
| Galvaniz sac | 0,5 – 3 mm | Kaplama çatlamasın diye iç yarıçap ≥ 1,5 × t |
| Siyah / HRP sac (S235JR, DD11) | 1,5 – 12 mm | Hadde yönüne dik büküm önerilir |
| Siyah sac (S355JR) | 3 – 10 mm | Daha yüksek tonaj ve geri esneme payı |
| Baklavalı / gözyaşı desenli sac | 2 – 6 mm | Desen dışta kalacak şekilde bükülür |
| Paslanmaz sac (304, 316, 430) | 0,5 – 6 mm | Yüksek geri esneme, çizilmeye karşı film |
| Alüminyum | 1 – 6 mm | Büyük yarıçap, 5xxx/6xxx alaşımda çatlama riski |
| Aşınma sacı (Hardox 400/450) | 4 – 12 mm | İç yarıçap ≥ 3–4 × t, yüksek tonaj |
Kalınlık ve büküm boyu kombinasyonuna göre gereken pres tonajı değişir; kapasite dışı kalan parçalar için proje bazında teyit veririz.
Minimum İç Yarıçap ve Flanş Ölçüleri
Büküm kalitesini üç kural belirler:
- İç büküm yarıçapı (Ri): yumuşak çelikte Ri ≈ t (kalınlık kadar), galvaniz ve S355’te 1,5 × t, paslanmazda 1–2 × t, Hardox’ta 3–4 × t. Daha küçük yarıçap dış yüzeyde çatlamaya yol açar.
- V kalıp açıklığı: V ≈ 6–8 × t (3 mm sac için V16–V25). Kalıp açıklığı büyüdükçe gereken tonaj düşer, yarıçap büyür.
- Minimum flanş boyu: yaklaşık 0,7 × V, yani 3 mm sacda 12–18 mm. Daha kısa kenar kalıba oturmaz, yamuk bükülür.
| Kalınlık | Önerilen V kalıp | Min. iç yarıçap | Min. flanş | Yaklaşık tonaj (1 m, S235) |
|---|---|---|---|---|
| 1 mm | V6 – V8 | 1 mm | 5 mm | 6 – 8 t |
| 2 mm | V12 – V16 | 2 mm | 9 mm | 12 – 16 t |
| 3 mm | V16 – V25 | 3 mm | 13 mm | 20 – 27 t |
| 4 mm | V25 – V32 | 4 mm | 18 mm | 30 – 38 t |
| 5 mm | V32 – V40 | 5 mm | 23 mm | 40 – 48 t |
| 6 mm | V40 – V50 | 6 mm | 28 mm | 50 – 60 t |
| 8 mm | V50 – V63 | 8 – 10 mm | 36 mm | 75 – 90 t |
| 10 mm | V63 – V80 | 10 – 12 mm | 45 mm | 100 – 120 t |
| 12 mm | V80 – V100 | 12 – 15 mm | 56 mm | 140 – 170 t |
Tonaj değerleri hava bükümü (air bending) için yaklaşık değerlerdir; S355 için ×1,4, paslanmaz için ×1,5, alüminyum için ×0,5 alınır. Büküm boyu 3 m ise tablodaki değer 3 ile çarpılır.
Büküm Yöntemleri
- Hava bükümü (air bending): standart yöntem; açı, bıçak dalma derinliğiyle ayarlanır, aynı kalıpla 30°–179° arası her açı bükülür. Geri esneme (springback) CNC tarafından telafi edilir.
- Dip büküm (bottoming): sac kalıp dibine kadar bastırılır; daha hassas açı, daha yüksek tonaj.
- Kapalı büküm / kenet (hemming): kenar 180° kıvrılır; kapak ve kapı kenarlarında keskin kenarı kapatmak için.
- Silindir büküm: abkant dışında, üç veya dört toplu silindir makinesinde sacın yay/boru formuna kıvrılmasıdır; tank, baca, kova ve kazan gövdesi için. Profil ve boru büküm için profil büküm sayfasına bakın.
Sipariş Verirken Belirtilmesi Gerekenler
- Malzeme türü, kalitesi ve kalınlığı (örneğin DKP DC01 2 mm, siyah S235JR 5 mm).
- Açınım (flat pattern) veya katlanmış parça çizimi: DXF/DWG/PDF; büküm çizgileri, açılar ve iç yarıçap belirtilmiş olmalı.
- Büküm sayısı, büküm boyu ve parça adedi.
- Tolerans ve yüzey şartı (izsiz büküm, koruma filmi, galvaniz yönü).
- Kesimi bizim yapıp yapmayacağımız; kendi sacınızı gönderiyorsanız ebat ve adet.
Açınım hesabı için K-faktörü 0,33–0,45 alınır; 90° bükümde büküm payı yaklaşık (Ri + K × t) × π/2’dir. Çizimde açınım yoksa katlanmış ölçülerden açınımı biz çıkarırız.
Kullanım Alanları
- Elektrik panosu, kabin, şalt dolabı ve raf sistemleri
- Makine gövdesi, koruma kapağı, kanal ve tava
- Havalandırma kanalı, baca, davlumbaz ve filtre gövdesi
- Çatı-cephe aksesuarları: mahya, damlalık, oluk, dere, kenet kapama profili
- Kutu, sandık, kasa, tezgâh ve mutfak ekipmanı (paslanmaz)
- Özel kesitli U, L, Z, C ve omega profiller (standart haddede olmayan ölçüler)
Abkant Sac Büküm Hakkında Sık Sorulan Sorular
Sac büküm fiyatı ne kadar?
Büküm işçiliği kalınlık, büküm boyu, büküm sayısı ve adede göre büküm başına veya metre başına fiyatlanır; 1–3 mm sacda kısa seri bükümler en ekonomik, 6 mm üzeri ve paslanmaz bükümler daha yüksektir. Kesin fiyat için çizim ve adet bilgisiyle teklif isteyin.
Abkant ile kaç mm sac bükülür?
Standart abkant preslerde 0,5 mm’den 12 mm’ye kadar çelik sac bükülür; daha kalın levhalar büyük tonajlı preslerde ve geniş V kalıpla, proje bazında bükülür.
Galvaniz sac bükülünce kaplaması bozulur mu?
İç yarıçap kalınlığın 1,5 katından büyük tutulursa çinko kaplama çatlamaz; keskin (yarıçapsız) bükümde dış yüzeyde mikro çatlaklar oluşur, o bölge boyanmalıdır.
Büküm sonrası ölçü neden değişir?
Büküm bölgesinde malzeme uzar; bu yüzden açınım, katlanmış ölçülerin toplamından büküm payı kadar kısadır. K-faktörü ile hesaplanan açınım kullanılmazsa parça 1–3 mm uzun çıkar.
Paslanmaz sac büküm neden daha pahalı?
Paslanmaz çeliğin akma dayanımı ve geri esnemesi yüksektir; daha fazla tonaj, ek açı telafisi ve yüzeyi çizmemek için film/poliüretan kalıp gerekir. Bu da makine süresini ve sarf maliyetini artırır.
Kendi sacımı getirip sadece büküm yaptırabilir miyim?
Evet; ebat, kalınlık ve adet bilgisiyle yalnız büküm işçiliği fiyatlanır. Sac kesilmemişse giyotin veya lazer kesim de aynı teklifte verilir.
En Küçük Büküm Yarıçapı ve Kenar Mesafesi
Abkantta iki sınır belirleyicidir: malzemenin çatlamadan bükülebileceği en küçük iç yarıçap ve bükümün düzgün oluşması için gereken en kısa kenar.
| Sac kalınlığı | En küçük iç yarıçap (S235) | En küçük iç yarıçap (S355) | En kısa kenar | V kalıp ağzı |
|---|---|---|---|---|
| 0,8 mm | 0,8 mm | 1,2 mm | 5 mm | 6 mm |
| 1 mm | 1,0 mm | 1,5 mm | 6 mm | 8 mm |
| 1,5 mm | 1,5 mm | 2,3 mm | 8 mm | 12 mm |
| 2 mm | 2,0 mm | 3,0 mm | 10 mm | 16 mm |
| 2,5 mm | 2,5 mm | 3,8 mm | 12 mm | 20 mm |
| 3 mm | 3,0 mm | 4,5 mm | 14 mm | 24 mm |
| 4 mm | 4,0 mm | 6,0 mm | 18 mm | 32 mm |
| 5 mm | 5,0 mm | 7,5 mm | 22 mm | 40 mm |
| 6 mm | 6,0 mm | 9,0 mm | 26 mm | 48 mm |
| 8 mm | 8,0 mm | 12,0 mm | 34 mm | 64 mm |
| 10 mm | 10,0 mm | 15,0 mm | 42 mm | 80 mm |
| 12 mm | 12,0 mm | 18,0 mm | 50 mm | 96 mm |
Değerler yaygın uygulama kabulleridir; paslanmaz ve yüksek dayanımlı çelikte yarıçap büyütülür. V kalıp ağzı genellikle kalınlığın 8 katı seçilir.
Açınım Hesabı
Bükülen parçanın kesim ölçüsü, düz uzunlukların toplamına büküm payı eklenerek bulunur. 90° büküm için pratik yaklaşım: açınım = a + b − K, burada K kısalma payıdır ve kabaca kalınlığın 1,5 – 2 katıdır.
| Kalınlık | İç yarıçap | K payı (90°) | Örnek: 100 + 100 mm kanat |
|---|---|---|---|
| 1 mm | 1 mm | 1,7 mm | 198,3 mm kesim |
| 1,5 mm | 1,5 mm | 2,6 mm | 197,5 mm kesim |
| 2 mm | 2 mm | 3,4 mm | 196,6 mm kesim |
| 2,5 mm | 2,5 mm | 4,3 mm | 195,8 mm kesim |
| 3 mm | 3 mm | 5,1 mm | 194,9 mm kesim |
| 4 mm | 4 mm | 6,8 mm | 193,2 mm kesim |
| 5 mm | 5 mm | 8,5 mm | 191,5 mm kesim |
| 6 mm | 6 mm | 10,2 mm | 189,8 mm kesim |
| 8 mm | 8 mm | 13,6 mm | 186,4 mm kesim |
| 10 mm | 10 mm | 17,0 mm | 183,0 mm kesim |
Kesin değer malzeme, kalıp ve yarıçapa göre değişir; seri işte ilk parça ölçülüp ayar yapılır.
Geri Yaylanma
| Malzeme | Geri yaylanma | Ne yapılır |
|---|---|---|
| S235 (St 37) | Az | Standart ayar yeterli |
| S275 (St 44) | Orta | Deneme parçası önerilir |
| S355 (St 52) | Belirgin | Aşırı büküm payı verilir |
| Paslanmaz 304 | Çok yüksek | Pekleşme nedeniyle en zor grup |
| Alüminyum | Düşük | Kolay ezilir, kalıp baskısı azaltılır |
| Galvanizli | Tabanla aynı | Kaplama dar yarıçapta çatlar |
Büküm Sırasında Sık Yapılan Hatalar
- Açınımı hesaplamadan kesmek: Parça bükümden sonra ölçüyü tutmaz; düzeltilemez.
- Haddeleme yönüne dik bükmemek: Hadde yönüne paralel büküm çatlama riskini artırır.
- Çok dar yarıçap: Dış yüzeyde çatlak, iç yüzeyde ezilme.
- Kısa kenar: Kalıp ağzına oturmayan kenar düzgün bükülmez.
- Boyalı sacı bükmek: Boya çatlar; büküm önce, boya sonra yapılır.
- Delik büküm hattına yakın: Delik ovalleşir; en az 2,5 × kalınlık uzakta olmalı.
Büküm Kuvveti (Yaklaşık, Metre Başına Ton)
Abkant seçiminde belirleyici olan tonaj kapasitesidir. V kalıp ağzı kalınlığın 8 katı alındığında gereken kuvvet kabaca aşağıdaki gibidir; kesin değer için makine üreticisinin tablosu kullanılmalıdır.
| Kalınlık | S235 (ton/m) | S355 (ton/m) | Paslanmaz (ton/m) | V ağzı |
|---|---|---|---|---|
| 1 mm | 7,1 | 10,7 | 12,1 | 8 mm |
| 1,5 mm | 10,7 | 16,0 | 18,1 | 12 mm |
| 2 mm | 14,2 | 21,3 | 24,1 | 16 mm |
| 2,5 mm | 17,8 | 26,6 | 30,2 | 20 mm |
| 3 mm | 21,3 | 32,0 | 36,2 | 24 mm |
| 4 mm | 28,4 | 42,6 | 48,3 | 32 mm |
| 5 mm | 35,5 | 53,3 | 60,4 | 40 mm |
| 6 mm | 42,6 | 63,9 | 72,4 | 48 mm |
| 8 mm | 56,8 | 85,2 | 96,6 | 64 mm |
| 10 mm | 71,0 | 106,5 | 120,7 | 80 mm |
| 12 mm | 85,2 | 127,8 | 144,8 | 96 mm |
| 15 mm | 106,5 | 159,8 | 181,1 | 120 mm |
İlgili Sayfalar