Kutu Profil Büküm
Kutu profil büküm, kare veya dikdörtgen kesitli çelik profilleri istenilen açı ve kapalı kesitlere dönüştürmek için kullanılan bir metal şekillendirme yöntemidir. Bu işlem, genellikle hidrolik presler veya 3 silindirli büküm makineleri adı verilen özel makineler kullanılarak gerçekleştirilir.
Kutu profiller, inşaat, makine imalatı, tarım ekipmanları ve mobilya üretimi gibi birçok farklı sektörde yaygın olarak kullanılmaktadır. Sağlamlıkları, dayanıklılıkları ve çeşitli şekillere bükülebilmeleri sayesinde birçok farklı uygulama için idealdirler.
Kutu profil bükümün bazı önemli avantajları şunlardır:
- Dayanıklılık: Kutu profiller, bükülmüş halde bile yüksek mukavemet ve dayanıklılık sunar.
- Esneklik: Kutu profiller, farklı açılara ve karmaşık şekillere bükülebilir.
- Verimlilik: Kutu profil büküm, nispeten hızlı ve verimli bir işlemdir ve seri üretime uygundur.
- Maliyet: Kutu profil büküm, diğer bazı profil büküm yöntemlerine kıyasla daha uygun maliyetli olabilir.
Kutu profil bükümün bazı dezavantajları da vardır:
- Karmaşıklık: Karmaşık büküm işlemleri, özel beceri ve deneyim gerektirir.
- Ekipman: Kutu profil büküm için kullanılan hidrolik presler ve 3 silindirli büküm makineleri pahalı olabilir.
- Alan: Bu makineler önemli miktarda alan kaplar ve bu da tesisat için bir sınırlama oluşturabilir.
Kutu profil büküm, aşağıdakiler de dahil olmak üzere birçok farklı sektörde kullanılmaktadır:
- İnşaat: Kutu profiller, binalarda kirişler, kolonlar, merdivenler ve korkuluklar olarak kullanılır.
- Makine imalatı: Kutu profiller, makinelerde çerçeveler, destekler ve diğer bileşenler olarak kullanılır.
- Tarım ekipmanları: Kutu profiller, tarım ekipmanlarında çerçeveler, bomlar ve diğer bileşenler olarak kullanılır.
- Mobilya Üretimi: Kutu profiller, raflar, masalar, sandalyeler ve diğer mobilya parçaları olarak kullanılır.
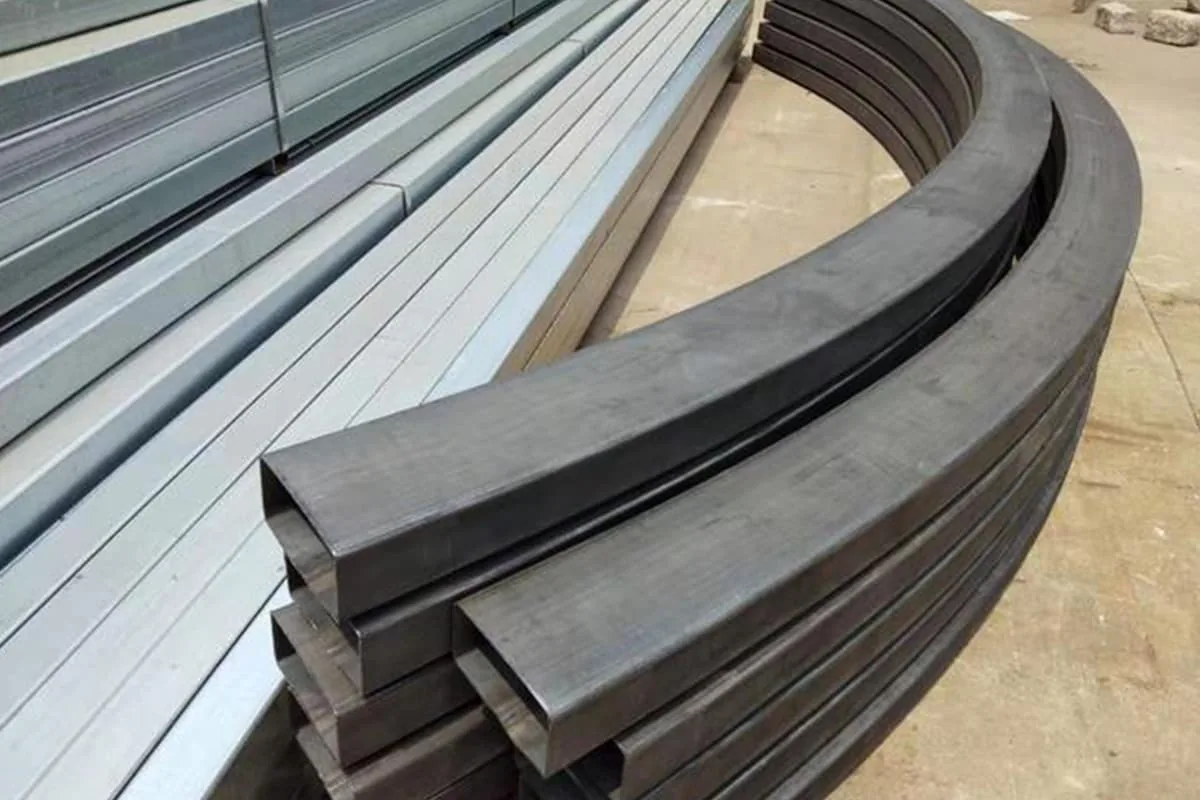
Demir Profil Büküm
Demir profil büküm, kare veya dikdörtgen kesitli çelik profilleri istenilen açı ve kapalı kesitlere dönüştürmek için kullanılan bir metal şekillendirme yöntemidir. Bu işlem, genellikle hidrolik presler veya 3 veya 4 silindirli büküm makineleri adı verilen özel makineler kullanılarak gerçekleştirilir.
Kutu profiller, sağlamlıkları ve çok yönlülükleri nedeniyle inşaat, makine imalatı, otomotiv ve tarım ekipmanları gibi birçok sektörde yaygın olarak kullanılır. Kutu profil açılı büküm, bu profilleri karmaşık yapılarda ve köşelerde kullanılmaya uygun hale getirir.
Demir profil büküm bazı önemli avantajları şunlardır:
- Dayanıklılık: Kutu profiller, bükülmüş halde bile yüksek mukavemet ve dayanıklılık sunar.
- Esneklik: Kutu profiller, farklı açılara ve karmaşık şekillere bükülebilir.
- Verimlilik: Kutu profil açılı büküm, nispeten hızlı ve verimli bir işlemdir ve seri üretime uygundur.
- Çok yönlülük: Kutu profiller, çeşitli boyutlarda ve kalınlıklarda mevcuttur ve bu da onları çok çeşitli uygulamalara uygun hale getirir.
Kutu profil açılı bükümün bazı dezavantajları da vardır:
- Karmaşıklık: Karmaşık büküm işlemleri, özel beceri ve deneyim gerektirir.
- Ekipman: Hidrolik presler ve 3 veya 4 silindirli büküm makineleri pahalı olabilir.
- Alan: Bu makineler önemli miktarda alan kaplar ve bu da tesisat için bir sınırlama oluşturabilir.
Kutu profil açılı büküm, aşağıdakiler de dahil olmak üzere birçok farklı sektörde kullanılmaktadır:
- İnşaat: Binalarda kirişler, kolonlar, merdivenler ve korkuluklar gibi yapısal elemanlar olarak kullanılır.
- Makine imalatı: Makinelerde çerçeveler, destekler ve diğer bileşenler olarak kullanılır.
- Otomotiv: Arabalarda ve kamyonlarda şasiler, gövde parçaları ve diğer bileşenler olarak kullanılır.
- Tarım ekipmanları: Tarım ekipmanlarında çerçeveler, bomlar ve diğer bileşenler olarak kullanılır.

Kutu profil büküm, demir profil büküm, köşebent büküm, npu büküm, npi büküm, h profil büküm, hea profil büküm, heb profil büküm
En Küçük Büküm Yarıçapı
Kutu profil bükümünde belirleyici kural şudur: yarıçap küçüldükçe iç cidar buruşur, dış cidar incelir. Pratik alt sınır, büküm düzlemindeki kesit yüksekliğinin yaklaşık 6 katıdır; daha dar yarıçaplarda iç dolgu veya mandrel gerekir.
| Profil | Et | Güvenli en küçük yarıçap | Zorlanmış yarıçap | Not |
|---|---|---|---|---|
| 20 × 20 mm | 1,5 mm | 0,12 m | 0,08 m | İnce et: buruşma riski yüksek |
| 30 × 30 mm | 2,0 mm | 0,18 m | 0,12 m | Standart |
| 40 × 40 mm | 2,0 mm | 0,24 m | 0,16 m | Standart |
| 40 × 60 mm | 2,0 mm | 0,36 m | 0,24 m | Standart |
| 50 × 50 mm | 2,0 mm | 0,30 m | 0,20 m | Standart |
| 50 × 100 mm | 3,0 mm | 0,60 m | 0,40 m | Standart |
| 60 × 60 mm | 2,0 mm | 0,36 m | 0,24 m | Standart |
| 80 × 80 mm | 3,0 mm | 0,48 m | 0,32 m | Standart |
| 100 × 100 mm | 3,0 mm | 0,60 m | 0,40 m | Standart |
| 120 × 120 mm | 4,0 mm | 0,72 m | 0,48 m | Standart |
Geri Yaylanma (Springback)
Çelik büküldükten sonra bir miktar geri açılır; bu elastik geri dönüştür ve önlenemez, yalnızca hesaba katılır. Bükümde hedeflenen yarıçaptan daha dar bükülür ki malzeme serbest bırakıldığında istenen ölçüye gelsin.
| Malzeme | Akma dayanımı | Yaklaşık geri yaylanma | Etkisi |
|---|---|---|---|
| S235 (St 37) | 235 MPa | Az | Payı düşük; ayar kolay |
| S275 (St 44) | 275 MPa | Orta | Deneme parçası önerilir |
| S355 (St 52) | 355 MPa | Belirgin | Deneme parçası gerekli |
| S420 / S460 | 420 – 460 MPa | Yüksek | Her parti için yeniden ayar |
| Paslanmaz 304 | 210 MPa (ama pekleşir) | Çok yüksek | Pekleşme nedeniyle en zor grup |
| Galvanizli | Tabana bağlı | Tabanla aynı | Kaplama çatlayabilir |
Geri yaylanma akma dayanımıyla birlikte artar. Bu yüzden yüksek dayanımlı çelikte ilk parça mutlaka ölçülür ve makine ona göre ayarlanır; aynı ayarla farklı partiden gelen malzeme farklı sonuç verebilir.
Kesit Bozulması ve Önlemler
| Sorun | Nedeni | Önlem |
|---|---|---|
| İç cidarda buruşma | Yarıçap çok dar, et ince | Yarıçapı büyüt, iç destek kullan |
| Dış cidarda incelme | Malzeme çekme altında uzuyor | Bir üst et kalınlığı seç |
| Kesitin yamulması (ovalleşme) | İç destek yok | Mandrel veya kum dolgu |
| Burulma (profilin sarmal dönmesi) | Merdane ayarı simetrik değil | Makine ayarı ve kılavuz merdane |
| Kaynak dikişinde çatlak | Dikiş büküm dış yüzeyinde kalmış | Dikişi nötr eksene getir |
| Yüzey izi | Merdane baskısı yüksek | Baskıyı azalt, paso sayısını artır |
En sık atlanan nokta sonuncudan bir öncekidir: dikdörtgen kutu profilde kaynak dikişi nötr eksene getirilmelidir. Dikiş dış yüzeyde kalırsa en çok çekme gerilmesine maruz kalır ve açılabilir.
Büküm Sonrası Uzunluk Hesabı
Bükülen parçanın açınım boyu, nötr eksen üzerinden hesaplanır: açınım = 2 × π × yarıçap × (açı ÷ 360). Yarıçap, nötr eksenin yarıçapıdır — kutu profilde yaklaşık olarak iç yarıçap + kesit yüksekliğinin yarısı alınır.
| Büküm açısı | R = 1 m | R = 2 m | R = 3 m | R = 5 m |
|---|---|---|---|---|
| %15° | 0,26 m | 0,52 m | 0,79 m | 1,31 m |
| %30° | 0,52 m | 1,05 m | 1,57 m | 2,62 m |
| %45° | 0,79 m | 1,57 m | 2,36 m | 3,93 m |
| %60° | 1,05 m | 2,09 m | 3,14 m | 5,24 m |
| %90° | 1,57 m | 3,14 m | 4,71 m | 7,85 m |
| %120° | 2,09 m | 4,19 m | 6,28 m | 10,47 m |
| %180° | 3,14 m | 6,28 m | 9,42 m | 15,71 m |
Bu boya, makinenin tutması için iki uçta bırakılması gereken tutma payı eklenir; üç merdaneli bükümde uçlarda yaklaşık 20 – 40 cm düz bölge bükülemez ve sonradan kesilir.
Büküm Öncesi Kontrol Listesi
- Yarıçap hangi yüzeyden? İç, dış veya nötr eksen — üçü farklı parça verir.
- Kaynak dikişi nerede kalacak? Nötr eksen tercih edilir.
- Galvanizli mi? Kaplama dar yarıçapta çatlar; büküm sonrası galvaniz düşünülmeli.
- Deneme parçası: Geri yaylanma payı ancak deneyerek bulunur.
- Tutma payı: Her uçta bükülemeyen düz bölge fire olarak hesaplanmalı.
- Boya/kaplama sırası: Boyalı profili bükmek boyayı çatlatır; büküm önce yapılır.
Büküm fiyatlandırması ve diğer profillerin büküm sınırları için profil büküm fiyatları sayfasına bakın.
Kutu Profil Ağırlıkları (Büküm Öncesi Metraj)
Büküm siparişinde tonaj hesabı için kesitlerin metre ağırlığı gerekir. Formül (2 × (a + b) − 4t) × t × 7,85 ÷ 1.000.
| Ölçü | Et | kg/m | 6 m boy | Büküm zorluğu |
|---|---|---|---|---|
| 20 × 20 mm | 1,5 mm | 0,87 | 5,2 kg | İnce et — buruşma riski |
| 25 × 25 mm | 1,5 mm | 1,11 | 6,6 kg | İnce et — buruşma riski |
| 30 × 30 mm | 1,5 mm | 1,34 | 8,1 kg | İnce et — buruşma riski |
| 30 × 30 mm | 2,0 mm | 1,76 | 10,6 kg | Standart |
| 40 × 40 mm | 2,0 mm | 2,39 | 14,3 kg | Standart |
| 40 × 40 mm | 3,0 mm | 3,49 | 20,9 kg | Standart |
| 40 × 60 mm | 2,0 mm | 3,01 | 18,1 kg | Standart |
| 40 × 80 mm | 3,0 mm | 5,37 | 32,2 kg | Standart |
| 50 × 50 mm | 2,0 mm | 3,01 | 18,1 kg | Standart |
| 50 × 100 mm | 3,0 mm | 6,78 | 40,7 kg | Ağır — büyük makine |
| 60 × 60 mm | 2,0 mm | 3,64 | 21,9 kg | Standart |
| 60 × 80 mm | 3,0 mm | 6,31 | 37,9 kg | Standart |
| 80 × 80 mm | 3,0 mm | 7,25 | 43,5 kg | Standart |
| 100 × 100 mm | 3,0 mm | 9,14 | 54,8 kg | Ağır — büyük makine |
| 100 × 100 mm | 4,0 mm | 12,06 | 72,3 kg | Ağır — büyük makine |
| 120 × 120 mm | 4,0 mm | 14,57 | 87,4 kg | Ağır — büyük makine |
| 150 × 150 mm | 5,0 mm | 22,77 | 136,6 kg | Ağır — büyük makine |
Malzeme Kalitesinin Büküme Etkisi
| Kalite | Bükülebilirlik | Dikkat edilecek |
|---|---|---|
| S235 (St 37) | Çok iyi | Standart ayarlarla sorunsuz |
| S275 (St 44) | İyi | Geri yaylanma payı artar |
| S355 (St 52) | Orta | Deneme parçası şart; çatlak riski |
| Galvanizli | İyi | Kaplama dar yarıçapta çatlar |
| Paslanmaz 304 | Zor | Pekleşir; ara tavlama gerekebilir |
| Alüminyum | İyi | Çok düşük geri yaylanma, kolay ezilir |
Sık Sorulan Sorular
40×40 kutu profil en dar kaç metre yarıçapla bükülür?
Güvenli alt sınır yaklaşık 0,24 metredir (kesit yüksekliğinin 6 katı). 0,16 metreye kadar zorlanabilir ama iç cidarda buruşma beklenmelidir.
Geri yaylanma ne kadar olur?
Malzemenin akma dayanımıyla artar. S235’te düşük, S355’te belirgin, paslanmazda en yüksektir. Kesin değer ancak deneme parçasıyla bulunur.
Kaynak dikişi nereye gelmeli?
Nötr eksene. Dikiş büküm dış yüzeyinde kalırsa en yüksek çekme gerilmesine maruz kalır ve açılma riski doğar.
İç dolgu gerekir mi?
Dar yarıçaplarda ve ince cidarlı profillerde evet. Kum dolgu veya mandrel, kesitin çökmesini önler; maliyeti artırır ama parçayı kurtarır.
Büküm sonrası ölçü tutmazsa ne yapılır?
Düzeltme pasosu atılır. Ancak her ek paso malzemeyi daha çok pekleştirir; ikiden fazla düzeltme genellikle parçayı riske atar.
Bükülmüş profil sonradan kesilebilir mi?
Evet. Tutma payı zaten kesilerek atılır. Kesimde profil sabitlenmelidir; serbest bırakılan bükülü parça kesim sırasında hareket eder.
Büküm Yöntemleri
| Yöntem | Yarıçap | Kesit koruma | Maliyet | Ne zaman |
|---|---|---|---|---|
| Üç merdaneli soğuk büküm | Orta – büyük | Orta | Düşük | Standart; en yaygın yöntem |
| Mandrelli büküm | Küçük | Çok iyi | Yüksek | Dar yarıçap, ince cidar |
| Kum dolgulu büküm | Küçük | İyi | Orta | Tek parça ve prototip işler |
| Sıcak büküm | Çok küçük | İyi | Yüksek | Kalın cidar, aşırı dar yarıçap |
| İndüksiyonlu büküm | Küçük – orta | Çok iyi | Çok yüksek | Kalın kesit, hassas iş |
| Nokta (pres) büküm | Büyük | Zayıf | Düşük | Görünürlüğü olmayan parçalar |
Seçim yarıçap ile bütçe arasındadır: yarıçap büyükse üç merdaneli soğuk büküm yeterlidir ve en ucuz yoldur. Yarıçap kesit yüksekliğinin 6 katının altına iniyorsa mandrel veya dolgu kaçınılmaz hâle gelir.
Kalite Kontrol
Bükülmüş parçanın kabulünde üç şey ölçülür: yarıçap (şablonla veya üç nokta ölçümüyle), düzlemsellik (parça kendi düzleminde mi kalmış, burulmuş mu) ve kesit bozulması (büküm bölgesinde yükseklik ve genişlik kumpasla ölçülür). Kesit yüksekliğindeki kayıp genellikle %5’e kadar kabul edilir; daha fazlası taşıma kapasitesini etkiler ve statik hesabın yenilenmesini gerektirir.
Büküm mü Kaynaklı Köşe mi?
Kavisli bir form iki yolla elde edilir: profili bükerek ya da düz parçaları açılı kesip kaynaklayarak (segmentli). Büküm sürekli ve temiz bir eğri verir, kaynak ısısı yoktur, görünüm kesintisizdir. Segmentli çözüm ise makine gerektirmez ve dar yarıçapta sınır tanımaz, ama çok sayıda kaynak dikişi demektir — her dikiş hem işçilik hem potansiyel zayıf nokta.
Pratik kural: yarıçap bükülebilir sınırın üzerindeyse ve görünüm önemliyse büküm; yarıçap çok dar veya adet çok azsa segmentli kaynak genellikle daha ekonomiktir.
Büküm Sonrası Yüzey İşlemi
Bükülmüş profil galvanizlenecekse büküm önce yapılmalıdır; galvanizli profili bükmek kaplamayı çatlatır ve o bölge korumasız kalır. Boyalı imalatta da sıra aynıdır. Merdane izleri boya öncesi taşlanır; galvanizde ise iz kaplama altında büyük ölçüde kaybolur.
İlgili Sayfalar
Profil fiyatları
- 120×120 Kutu Profil Ağırlığı ve Fiyatı
- 150×150 Kutu Profil Ağırlığı ve Fiyatı
- 40×60 Kutu Profil Ağırlığı ve Fiyatı
- 60×120 Kutu Profil Ağırlığı ve Fiyatı
- 80×80 Kutu Profil Ağırlığı ve Fiyatı
- Kutu Profil Fiyatları: Ölçü, Et Kalınlığı ve kg Fiyat Listesi
- Kutu profil ağırlıkları
- Profil Büküm Fiyatları | Boru, NPU, IPE ve Lama Büküm Ücreti
- 1 bağ Demir Profil kaç Adettir
- Boyalı Profil Fiyatları
- C Profil Fiyatları ve Ölçüleri
- DKP Profil Fiyatları